- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Продукты
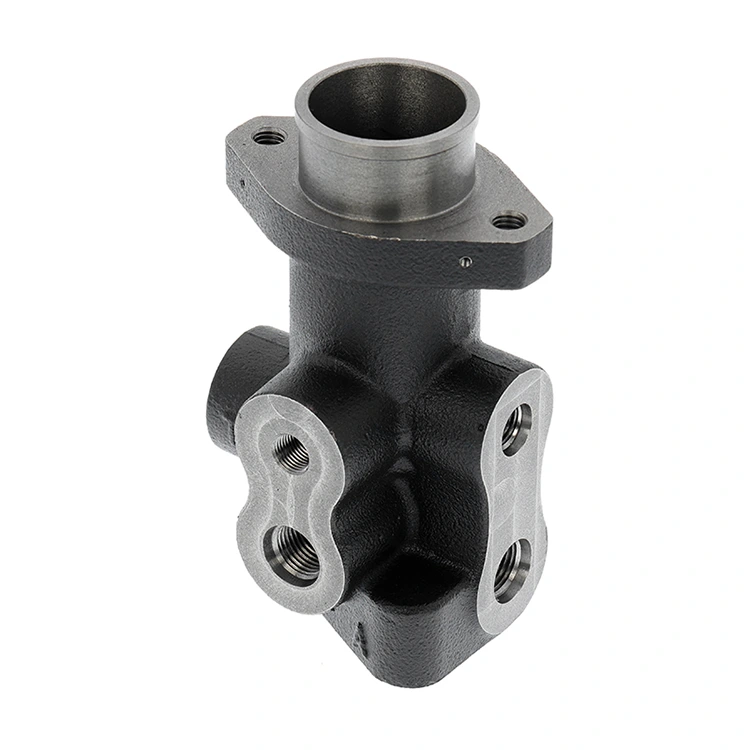

Тормоза ветряных турбин
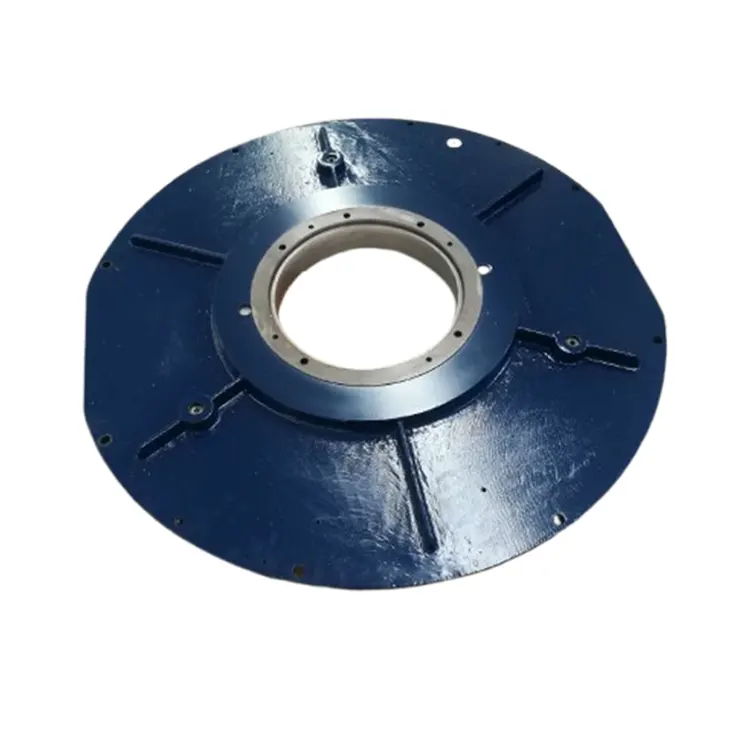
Наша прецизионная обработка тормозов ветряных турбин начинается с выбора подходящих материалов для каждой ключевой детали — мы знаем, что ветряные электростанции сталкиваются с уникальными проблемами. Для тормозных суппортов мы используем легированную сталь. Он прочный и прочный, идеально подходит для того, чтобы выдерживать зажимное усилие, когда тормоз достигает аварийной остановки. Перед обработкой мы проверяем каждую поковку ультразвуковым контролем.
Отправить запрос
Описание продукта
Qingdao Difon Machinery Co., Ltd. – Производитель тормозов ветряных турбин
Qingdao Difon Machinery Co., Ltd. (Difon) производит высокоточные тормозные системы ветряных турбин для береговых и морских ветряных электростанций. Мы уделяем особое внимание долговечным, критически важным для безопасности тормозам, которые выдерживают экстремальные погодные условия и большие нагрузки. Наш производственный процесс объединяет стандарты ветроэнергетики, надежный выбор материалов и строгую проверку производительности, поэтому производители ветряных турбин и команды по техническому обслуживанию доверяют нам надежные тормоза.
Как производитель тормозов для ветряных турбин с многолетним опытом, мы знаем, что в ветроэнергетике тормозные системы — это нечто большее, чем просто тормозные устройства; это критически важные системы безопасности, которые останавливают турбины во время штормов, облегчают техническое обслуживание и предотвращают превышение скорости ротора. Они останавливают турбину во время шторма, замедляют ее для технического обслуживания и не дают ротору вращаться слишком быстро при изменении ветра. Обычные промышленные тормоза не могут этого сделать — тормоза ветряных турбин требуют точного контроля трения, устойчивости к ржавчине и длительного срока службы. Отказ тормозов может стоить операторам более 10 000 долларов в день простоя. Вот почему важные детали, такие как плоскостность сопрягаемой поверхности суппорта и консистенция фрикционного материала тормозной колодки, имеют первостепенное значение для обеспечения надежности системы и предотвращения дорогостоящих простоев. Мы уделяем особое внимание безопасности и производительности, что позволило нам стать участником глобальных ветроэнергетических проектов — от китайской ветряной электростанции Ганьсу до европейского морского ветропарка в Северном море.
Наша прецизионная обработка тормозов ветряных турбин начинается с выбора подходящих материалов для каждой ключевой детали — мы знаем, что ветряные электростанции сталкиваются с уникальными проблемами. Для тормозных суппортов мы используем легированную сталь. Он прочный и прочный, идеально подходит для того, чтобы выдерживать зажимное усилие, когда тормоз достигает аварийной остановки. Перед обработкой мы проверяем каждую поковку ультразвуковым контролем. В прошлом квартале этот тест обнаружил в партии внутренние дефекты — мы сразу забраковали ее, чтобы в дальнейшем избежать трещин в суппорте. Для тормозных дисков мы используем двухслойный материал: сердечник из низкоуглеродистой стали для прочности и фрикционный слой из высокоуглеродистой хромистой стали сверху. Эта смесь устойчива к износу и быстро остывает, поэтому тормоз не теряет мощности во время длительных остановок. В морских тормозах все детали получают двухслойное покрытие: сначала цинк-никелевое покрытие, затем верхнее покрытие из ПТФЭ. Это покрытие выдерживает 2000 часов испытаний в соляном тумане и противостоит соляному туману более 15 лет — намного лучше, чем стандартные промышленные покрытия, срок службы которых составляет всего 5 лет. Эта запатентованная стратегия использования материалов обеспечивает долговечность компонентов даже в самых суровых условиях ветряных электростанций.
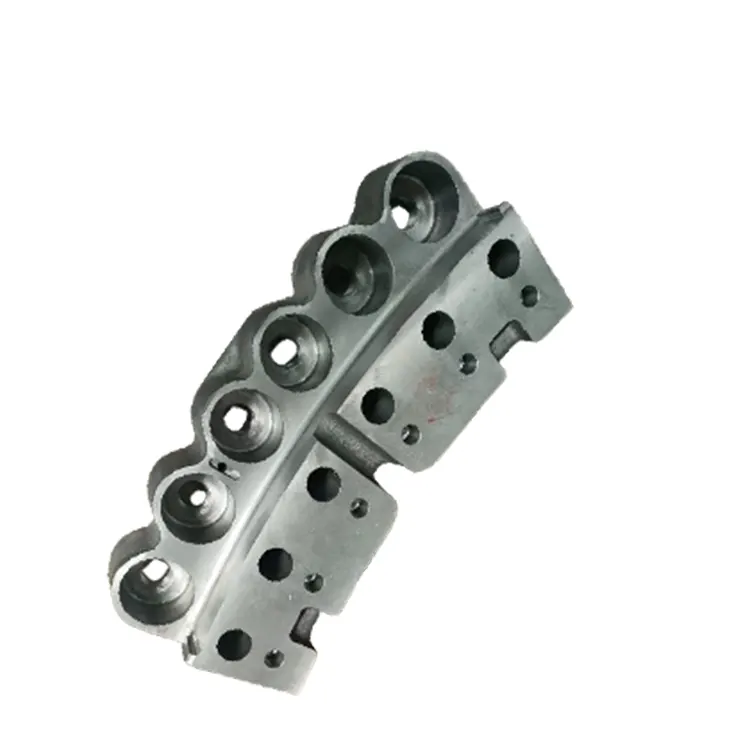
Наши технические навыки проявляются при обработке ключевых деталей тормозов ветряных турбин. Для тормозных суппортов мы используем 5-осевые станки с ЧПУ, которые могут повторять позиции с точностью до ±0,002 мм. Эта точность имеет значение: нам нужно, чтобы посадочная поверхность тормозной колодки суппорта была плоской, а отверстия гидравлического поршня идеально совпадали. Незначительная ошибка в плоскостности в 0,02 мм может привести к неравномерному износу тормозных колодок, что сократит срок ее службы на 30 % и приведет к увеличению шума. При механической обработке мы используем твердосплавные инструменты с высокой подачей и внутренним подводом СОЖ, чтобы предотвратить деформацию суппорта из-за нагрева — у толстостенных суппортов часто возникает эта проблема. Для тормозных дисков мы используем вертикальные токарные станки, способные обрабатывать диски шириной до 2,5 м. Делаем фрикционную грань гладкой. После токарной обработки мы делаем «этап снятия напряжения»: нагреваем диск до 550℃ в течение 2 часов, затем повторно обрабатываем поверхности клавиш. Это избавляет от остаточного напряжения от ковки, поэтому диск не деформируется со временем — деформация вызывает неравномерное торможение и вибрацию ротора. Каждая обработанная деталь проходит 100% проверку на КИМ Layton. Он сканирует более 80 ключевых точек для соответствия 3D-проекту — это обеспечивает полное соответствие размеров проектным спецификациям.
Мы не останавливаемся на механической обработке — мы тщательно проверяем тормоза наших ветряных турбин, проверяя их с учетом особенностей ветра. У нас есть собственная лаборатория с платформой для испытания турбинных тормозов 1:1. Он копирует реальные условия: скорость ротора от 0 до 30 об/мин, усилие зажима от 50 до 100 кН и температура от -40 ℃ до 80 ℃. Для каждой партии тормозов мы проводим четыре ключевых испытания:
Тест экстренного торможения: мы моделируем шторм, из-за которого ротор вращается слишком быстро, и измеряем, насколько далеко ему нужно, чтобы остановиться. Наши тормоза всегда останавливаются в пределах 1,5 оборотов ротора — это соответствует правилам IEC 61400-12-1.
Испытание на срок службы: мы проводим более 10 000 тормозных циклов и проверяем износ колодок. Наши колодки изнашиваются не более 0,5 мм — средний показатель по отрасли составляет 1,2 мм.
Морское испытание на коррозию: мы подвергаем детали воздействию соляного тумана в течение 2000 часов, затем проверяем их на наличие ржавчины и работоспособность. Наши детали с покрытием сохраняют 95% своего зажимного усилия, ржавчины не видно.
Испытание на низкую температуру: мы оставляем тормоза при -40 ℃ на 72 часа, затем проверяем, остается ли их усилие постоянным. Наши суппорты и гидравлические системы не затвердевают и не протекают, что критически важно для холодных ветряных электростанций в Канаде и Скандинавии.
|
Проверка производительности |
Стандарт испытаний |
|
Расстояние аварийной остановки |
МЭК 61400-12-1 |
|
Износ тормозных колодок (10 000 циклов) |
ИСО 2685 |
|
Устойчивость к солевому туману |
АСТМ Б117 |
|
Низкотемпературная функциональность |
DIN EN 60068-2-1 |
Мы также изготавливаем тормоза по индивидуальному заказу для различных нужд ветряных электростанций — будь то береговые тормоза для пыльных равнин или морские тормоза для соленой воды. Хорошим примером является наша работа в 2023 году с европейским производителем ветряных турбин над их проектом мощностью 6 МВт в Балтийском море. У них было две большие проблемы: стандартные тормоза не выдерживали ветра средней скоростью 12 м/с, а из-за соляного тумана уплотнения рано выходили из строя. Наши инженеры переработали три ключевые части:
Тормозной суппорт: мы увеличили усилие зажима с 80 кН до 110 кН за счет изменения размера гидравлического поршня. Мы также использовали топологическое проектирование, чтобы сохранить одинаковый вес суппорта, чтобы ротор не разбалансировался.
Материал уплотнения: Мы перешли с нитрильного каучука на фторэластомер (FKM). Он устойчив к соленой воде и остается гибким при -30 ℃.
Тормозной диск: мы добавили радиальные тепловые канавки, чтобы уменьшить перегрев во время длительных остановок — это снизило температуру диска на 40 ℃ по сравнению с их старой конструкцией.
Эти кастомизированные тормоза прошли более 500 часов испытаний на месте. У них не было проблем с превышением скорости и не было утечек через уплотнения через 6 месяцев. Успех этого индивидуального решения привел к заказу на 300 комплектов. Этот проект демонстрирует нашу приверженность решению конкретных эксплуатационных задач, а не просто поставке стандартных компонентов.
Ваша гарантия качества подкреплена нашим строгим контролем на протяжении всего производства, подтвержденным сертификатами ISO 9001:2015 и IATF 16949. Каждая партия тормозов проверяется сторонней лабораторией. Мы также отслеживаем каждую деталь: каждая имеет уникальный серийный номер, связанный с сертификатами материалов, журналами обработки и протоколами испытаний. Это позволяет клиентам следить за работой тормоза в течение его 15-летнего расчетного срока службы. Для ремонтных бригад мы предлагаем ремонт тормозов: разбираем старые тормоза, повторно обрабатываем изношенные поверхности суппортов, заменяем фрикционные материалы и повторно проверяем их. Это продлевает срок службы тормоза на 5-7 лет и экономит клиентам 40% по сравнению с покупкой новых запчастей. В прошлом месяце этой услугой воспользовалась китайская ветряная электростанция — они заставили свои старые тормоза работать как новые, за гораздо меньшие деньги.
Наша прецизионная обработка тормозов ветряных турбин основана на понимании того, что нужно возобновляемой энергии: безопасность, долговечность и экономия денег. Независимо от того, являетесь ли вы производителем, строящим морские турбины мощностью 8 МВт, или ветряной электростанцией, ремонтирующей наземные турбины мощностью 2 МВт, наши тормоза созданы с учетом ваших потребностей в нагрузке, окружающей среде и безопасности. Мы осуществляем доставку в более чем 20 стран, а наша техническая команда доступна круглосуточно и без выходных — в прошлом месяце у канадского клиента возникла проблема с аварийным тормозом, и мы отреагировали в течение 48 часов. Difon — не просто производитель — мы ваш долгосрочный партнер в проектах в области ветроэнергетики. По мере развития возобновляемых источников энергии мы будем продолжать совершенствовать тормоза наших ветряных турбин, помогая вам поддерживать работу турбин и снижать риски для безопасности.
Горячие Теги: Тормоза ветряных турбин
Связанная категория
Гидравлические компоненты
Инженерное оборудование
Медицинское оборудование
Энергия ветра
Компоненты робота
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
сопутствующие товары