- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
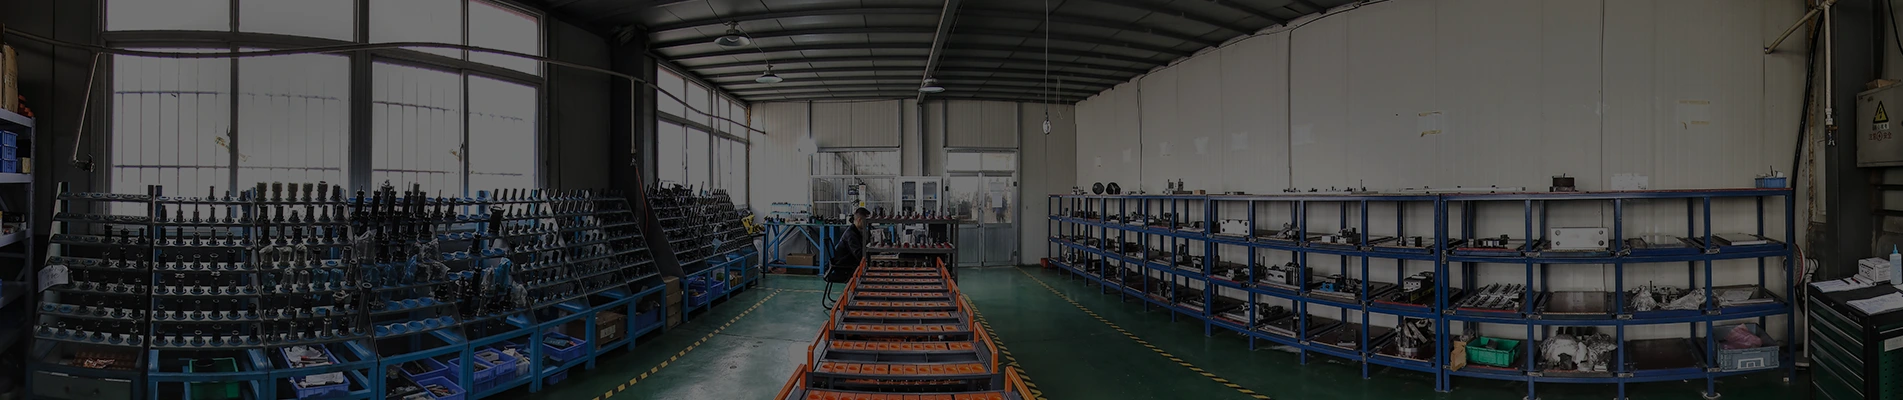
Китай Гидравлические компоненты Производитель,Поставщик,Завод
Дифонявляется специализированным китайским производителем гидравлических компонентов с хорошими навыками изготовления.высококачественные гидравлические детали. Эти детали соответствуют строгим отраслевым правилам по точности, прочности и надежности в тяжелых условиях эксплуатации.
Изготовление гидравлических компонентов сопряжено с особыми задачами, требующими определенных навыков. Сложные внутренние формы необходимо вырезать очень точно, чтобы жидкость хорошо текла и предотвращала утечки. Ключевым моментом является выбор правильного материала: детали должны со временем выдерживать высокое давление, не изнашиваться и не ржаветь. Гладкость поверхности влияет на качество работы уплотнений и срок службы деталей. В Difon мы решаем эти проблемы с помощью эффективных методов обработки, разработанных специально для гидравлических компонентов, включая специальные способы изготовления корпусов клапанов гидравлического коллектора и блоков гидравлических клапанов.
В нашем способе изготовления деталей используются ключевые этапы, обеспечивающие надежность компонентов:
·Прецизионное сверление глубоких отверстий: создание прямых и гладких путей прохождения жидкости в корпусах клапанов гидравлического коллектора — длина более чем в 20 раз превышает диаметр и сохранение точного положения.
·Многоосевое контурирование: вырезайте порты сложной формы и монтажные поверхности на блоках гидравлических клапанов с небольшой погрешностью всего ±0,01 мм.
·Обработка поверхности под высоким давлением: сделайте уплотнительные поверхности более гладкими с помощью специальной шлифовки и хонингования.
·Чистое производство: строго соблюдайте меры по очистке, чтобы не допустить попадания грязи, которая может нанести ущерб безопасности гидравлической системы.
Эти методы гарантируют постоянную хорошую работу наших гидравлических компонентов даже в тяжелых условиях эксплуатации, от промышленных машин до мобильных механизмов.
|
Производственный процесс |
Технические характеристики |
Методы обеспечения качества |
|
Глубокое сверление |
Диапазон диаметров: 3–50 мм, Глубина: до 1000 мм, Прямолинейность: 0,1 мм/100 мм. |
Обследование отверстий, испытание шероховатости поверхности, испытание давлением |
|
Многоосевая обработка с ЧПУ |
Допуск: ±0,005 мм, Точность позиционирования: ±0,005 мм, Чистота поверхности: Ra 0,2–0,8 мкм. |
Проверка КИМ, испытания прототипов, статистический контроль процесса |
|
Обработка портов и резьбы |
Стандарты резьбы SAE, JIC, NPT, BSPP, межпортовое удаление заусенцев |
Проверка резьбового манометра, испытание давлением воздуха, испытание потока |
|
Термическая обработка и обработка поверхности |
Азотирование, Твердое хромирование, Фосфатное покрытие. |
Проверка твердости, проверка толщины покрытия |
Какие материалы подходят для прецизионной обработки гидравлических компонентов?
·Углеродистые стали: для общепромышленного применения, требующего хорошей прочности и обрабатываемости.
·Легированные стали: обеспечение повышенной прочности и долговечности систем высокого давления.
·Нержавеющая сталь: обеспечивает превосходную коррозионную стойкость в суровых условиях.
·Алюминиевые сплавы: обеспечение превосходного соотношения веса и прочности для мобильного оборудования.
Каждый материал подвергается специальной оптимизации параметров обработки для достижения необходимой стабильности размеров и целостности поверхности при минимизации остаточных напряжений, которые могут повлиять на производительность компонентов в условиях циклической нагрузки.
Продукты
- View as
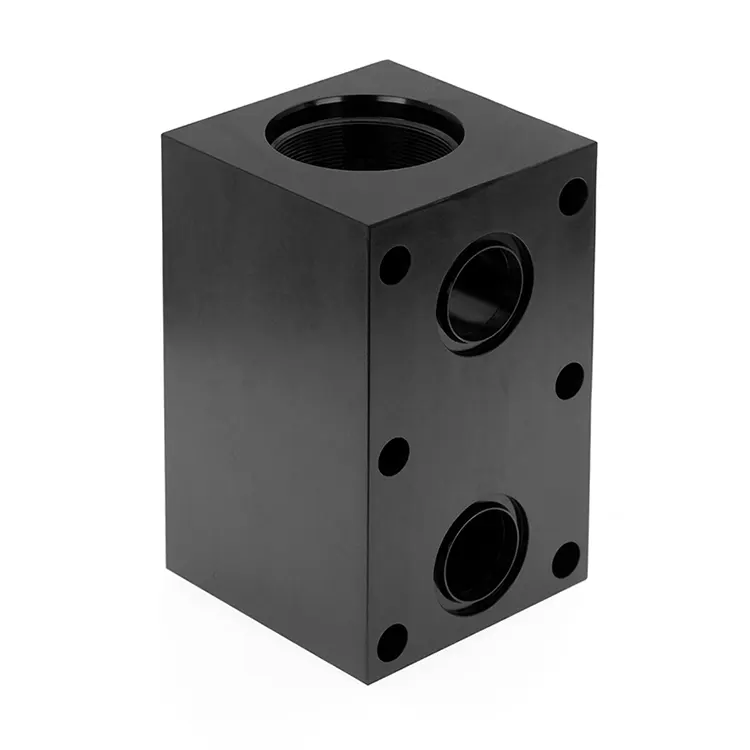
Блок гидравлических клапанов
Производителям сельскохозяйственной техники, горнодобывающего оборудования и промышленных гидравлических систем часто требуются надежные гидроклапанные блоки. Эти блоки удерживают несколько портов клапанов, контролируют поток жидкости и поддерживают постоянное давление в системе. Difon Machinery Co., Ltd. — профессиональная фабрика, производящая блоки гидравлических клапанов на заказ.
Читать далееОтправить запрос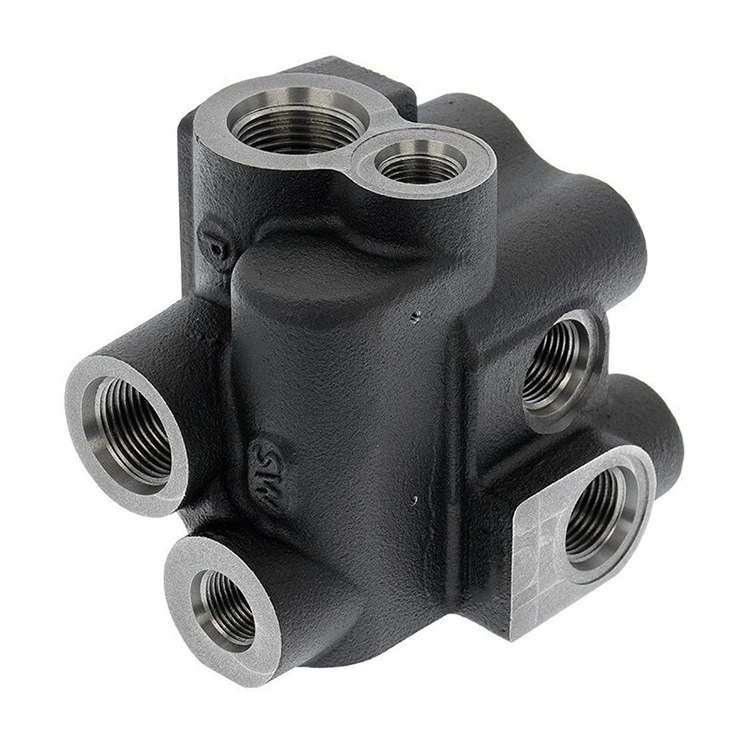
Клапан зарядки аккумулятора
В области строительной техники, промышленной автоматизации и производства тяжелого оборудования потребность в высокоточных гидравлических компонентах остается постоянной. Эти детали необходимы для обеспечения герметичного контроля жидкости и надежной работы системы. Difon Machinery Co., Ltd. является надежным производителем нестандартных клапанов зарядки аккумуляторов. Мы специализировались на производстве этих важнейших компонентов, от необработанного литья до точной механической обработки. Мы достигаем жестких допусков на размеры до 0,005 мм и допусков внутреннего отверстия до 0,002 мм. Этот уровень точности решает основные проблемы гидравлического проектирования: он устраняет внутренние утечки, обеспечивает прямые и точные внутренние каналы и создает прочность, необходимую для выдерживания высокого рабочего давления. Когда вы сотрудничаете с Difon по изготовлению индивидуального корпуса клапана зарядки аккумулятора, вы получаете больше, чем просто поставщика запчастей.
Читать далееОтправить запрос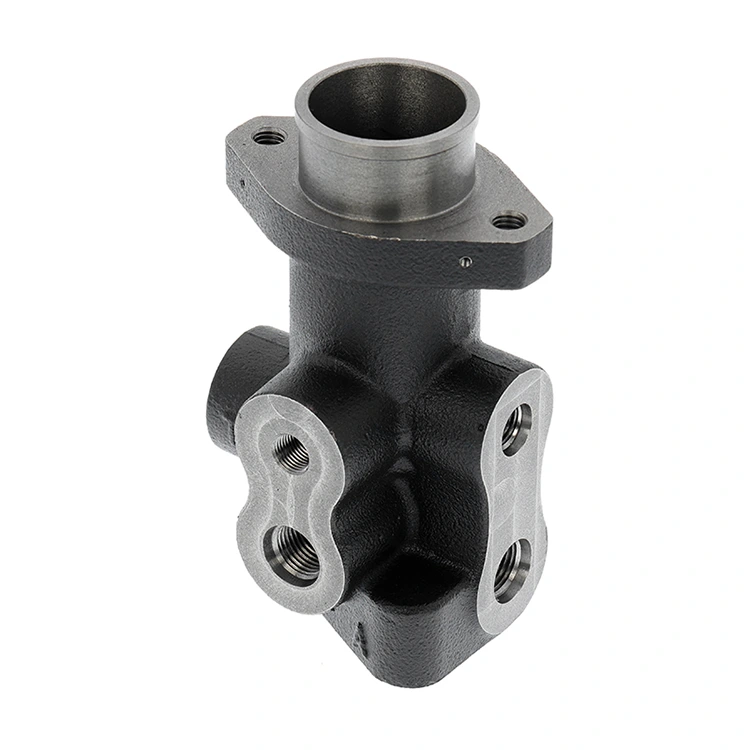
Дозирующий клапан тормоза
Как OEM-производитель тормозных пропорциональных клапанов, Difon предлагает высокоточные решения, включая тормозные пропорциональные клапаны и сложные компоненты корпуса гидравлического клапана, для мировых промышленных лидеров. В любой гидравлической системе, работающей в тяжелых условиях, клапан является сердцем работы. Если отливка слабая или обработка хоть на волосок нарушена, вся система рискует выйти из строя. В Difon мы решаем эту проблему, сочетая усовершенствованные методы литья с высокоточной обработкой на станках с ЧПУ, чтобы создавать детали, которые просто не выходят из строя в полевых условиях.
Читать далееОтправить запрос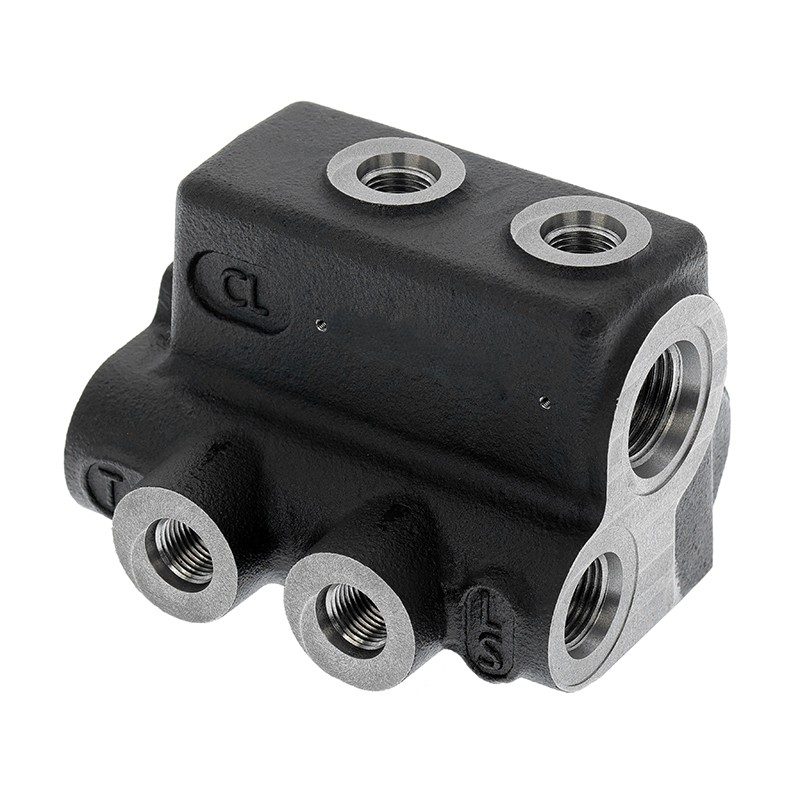
Загрузочный клапан
Комплексное решение Difon для изготовления заправочных клапанов по индивидуальному заказу, от заготовок до обработки поверхности после механической обработки. Комплексное решение гарантирует производителям оборудования качество IATF 16949 и устойчивость к высокому давлению. Получите цитату!
Читать далееОтправить запрос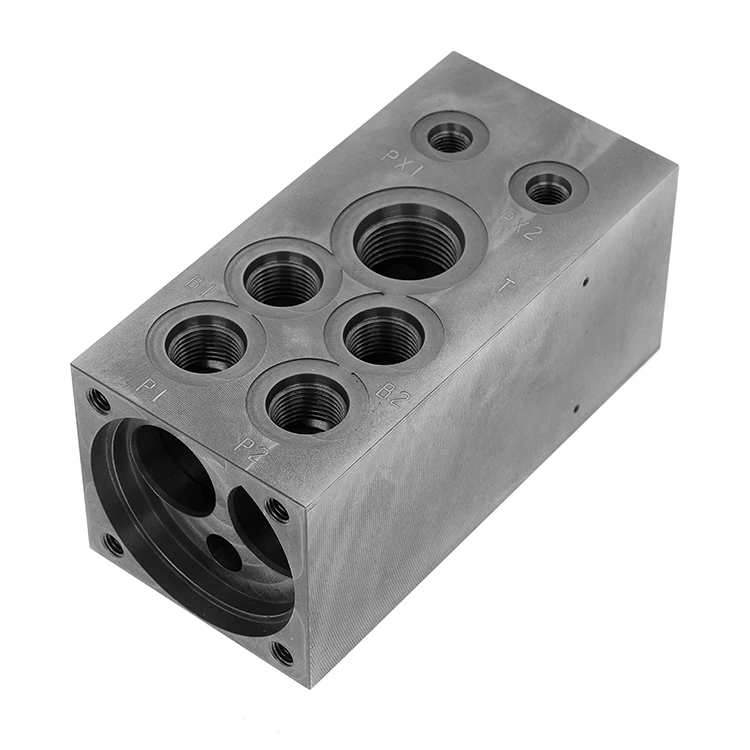
Обработка гидравлического коллектора
Поиск надежного производителя оборудования для обработки гидравлических коллекторов часто сводится к одному слову: доверие. В Difon мы выступаем в качестве высококачественного поставщика и оптового партнера для мировых отраслей, которые не могут допустить механических поломок. С 2014 года наше предприятие площадью 14 000 квадратных метров сосредоточено на одной цели — достижении совершенства в обработке металла.
Читать далееОтправить запрос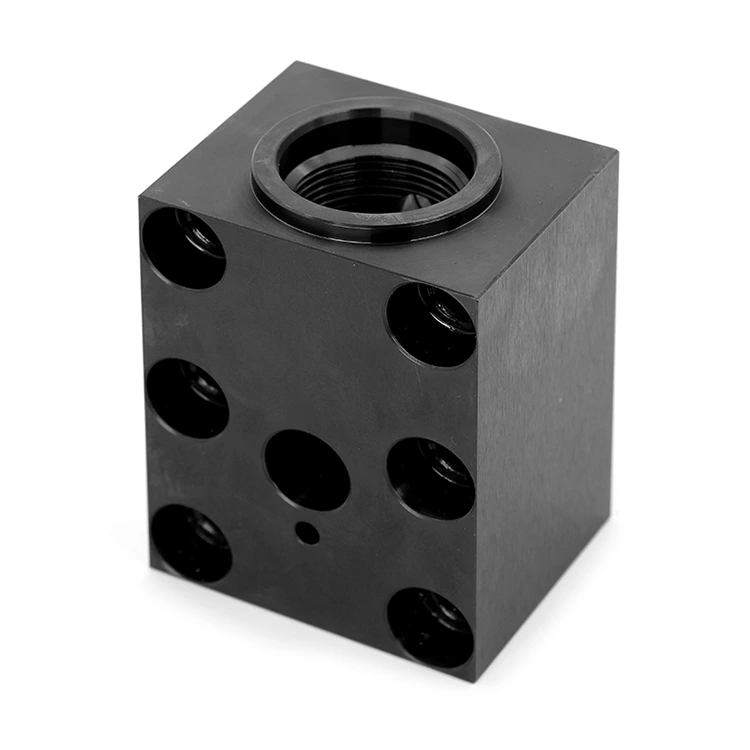
Высокоточные нестандартные корпуса клапанов
Являясь ведущим производителем, компания Difon специализируется на изготовлении высокоточных корпусов клапанов по индивидуальному заказу, предназначенных для требовательных гидравлических систем по всему миру. Обладая более чем 15-летним глубоким опытом в области точной механической обработки на заказ, компания демонстрирует, что в гидравлических приложениях «нулевые заусенцы» и «чистота внутренней полости» не являются предпочтениями — эти факторы представляют собой абсолютные требования к эксплуатационной безопасности.
Читать далееОтправить запрос
Difon является профессиональным производителем и поставщиком Гидравлические компоненты в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.