- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Продукты
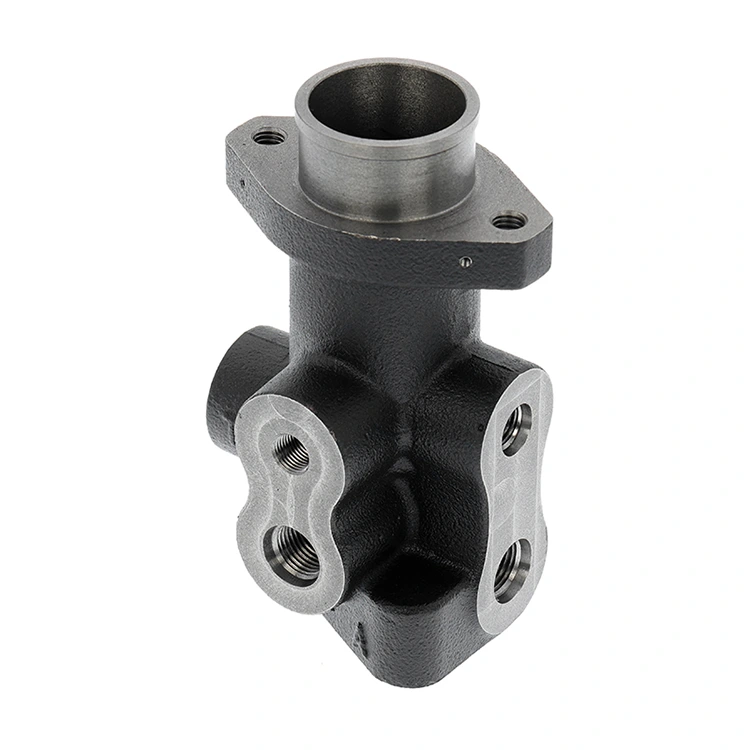
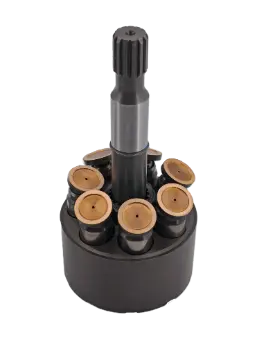


Штамповка, растяжка и обработка поверхности
Компания Qingdao Difon Machinery Co., Ltd. выполняет штамповку, растяжение и обработку поверхности, например, цинкование и анодирование металлических деталей. Мы производим долговечные и многофункциональные компоненты для бытовой техники, автомобилей и электроники. Наши услуги сочетают в себе точную штамповку, растяжку и обработку поверхности, поэтому нам доверяют предприятия, которым нужны изготовленные на заказ, устойчивые к ржавчине штампованные детали.
Отправить запрос
Описание продукта
Компания Qingdao Difon Machinery Co., Ltd. выполняет штамповку, растяжение и обработку поверхности, например, цинкование и анодирование металлических деталей. Мы производим долговечные и многофункциональные компоненты для бытовой техники, автомобилей и электроники. Наши услуги сочетают в себе точную штамповку, растяжку и обработку поверхности, поэтому нам доверяют предприятия, которым нужны изготовленные на заказ, устойчивые к ржавчине штампованные детали.
Как производитель с многолетним опытом в этой работе, мы знаем, что штампованные детали с поверхностной обработкой — это не просто «профилированный металл». Они имеют значение для того, как работает конечный продукт — например, устойчивость к влаге во внутреннем баке стиральной машины или устойчивость к дорожной соли на автомобильном кронштейне. Большинство производителей выполняют штамповку, растяжку и обработку поверхности отдельно, что приводит к ухудшению качества. Но мы выполняем все, от резки материала до окончательного покрытия, в одном месте. Таким образом, прочность штампованной детали соответствует защите поверхностного слоя. Клиенты получают детали, соответствующие стандартам размеров и долговечные в тяжелых условиях. Вот почему нам доверяют во многих отраслях.
Наш процесс штамповки и растяжения подходит для различных отраслей промышленности и начинается с выбора подходящего материала. Для деталей бытовой техники, таких как дверные петли холодильника или шасси переменного тока, мы используем холоднокатаную сталь SPCC. Этот материал легко гнётся, придавая сложные формы, и имеет гладкую поверхность для анодирования. В прошлом квартале партия стали SPCC не прошла испытание на изгиб — мы сразу ее забраковали, чтобы не получить плохие петли для холодильника.
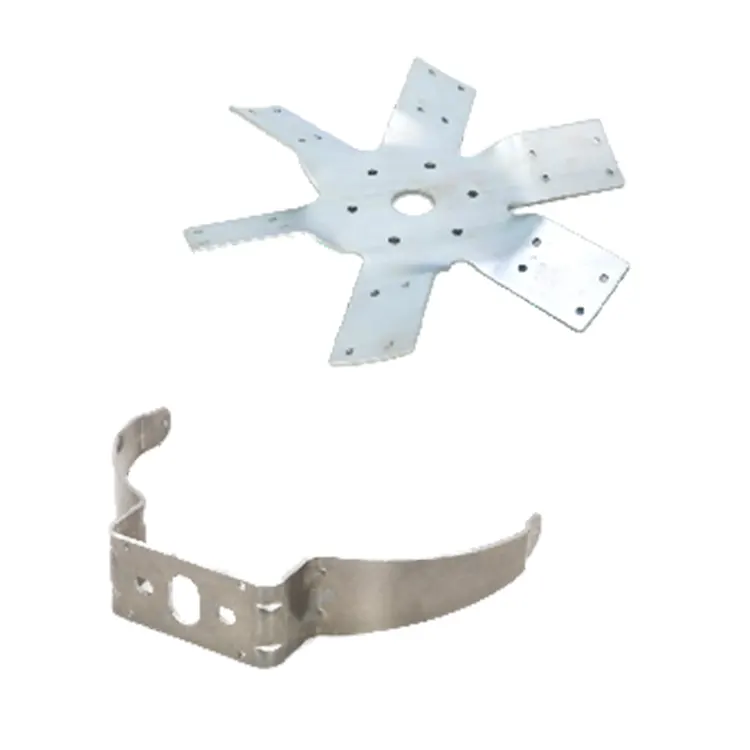
Для наружных деталей автомобиля — кронштейнов бампера или опор топливного бака — мы используем высокопрочную сталь HC340LA. После штамповки он остается прочным, поэтому справляется с вибрациями дороги. Низкое содержание углерода также способствует равномерному прилеганию цинкового покрытия. Для электронных деталей — корпусов батарей или корпусов разъемов — мы используем алюминиевый сплав 5052. Он легкий, легко растягивается и хорошо сочетается с анодированием для повышения электроизоляции. Перед производством каждая партия материала проходит испытания на растяжение и изгиб — это предотвращает растрескивание или деформацию деталей во время штамповки.
То, как мы соединяем штамповку, растяжение и обработку поверхности, — это то, что выделяет нас. После штамповки мы делаем три простых шага, чтобы очистить детали, чтобы покрытие хорошо прилипло: сначала мы используем щелочной очиститель при температуре 50-60 ℃, чтобы вытереть машинное масло; во-вторых, травим поверхностные оксиды 10%-ной серной кислотой; в-третьих, мы промываем чистой водой, чтобы химические вещества не вызывали дефектов.
Для цинкования мы используем раствор, не содержащий цианидов (соответствует правилам RoHS), чтобы получить слой толщиной 8–12 мкм. Этот слой выдерживает 480 часов испытаний в соляном тумане без красной ржавчины — отлично подходит для автомобилей и наружных деталей. Для анодирования мы используем серную кислоту при температуре 18–22 ℃, чтобы создать оксидную пленку толщиной 10–15 мкм, затем герметизируем ее горячей водой с температурой 95–100 ℃, чтобы сделать ее более устойчивой к ржавчине. Этот процесс придает деталям бытовой техники поверхность, устойчивую к царапинам, и позволяет нам подбирать нестандартные цвета, например серебристый или черный. Однажды мы делали черное анодирование для клиента-кофеварки; их клиентам нравилось, как он выглядел и на нем не было царапин.
Мы также изготавливаем детали на заказ для клиентов в нишевых отраслях. Процесс начинается с выслушивания их потребностей: мы спрашиваем, как деталь будет использоваться, ограничения по размеру и что для этого нужно делать. Затем наши инженеры используют программное обеспечение CAD/CAM для проектирования штампов и моделирования процесса растяжения — это помогает нам на ранней стадии обнаруживать проблемы, например, слишком тонкий материал в глубоких областях. Мы корректируем штамп перед изготовлением реальных деталей.
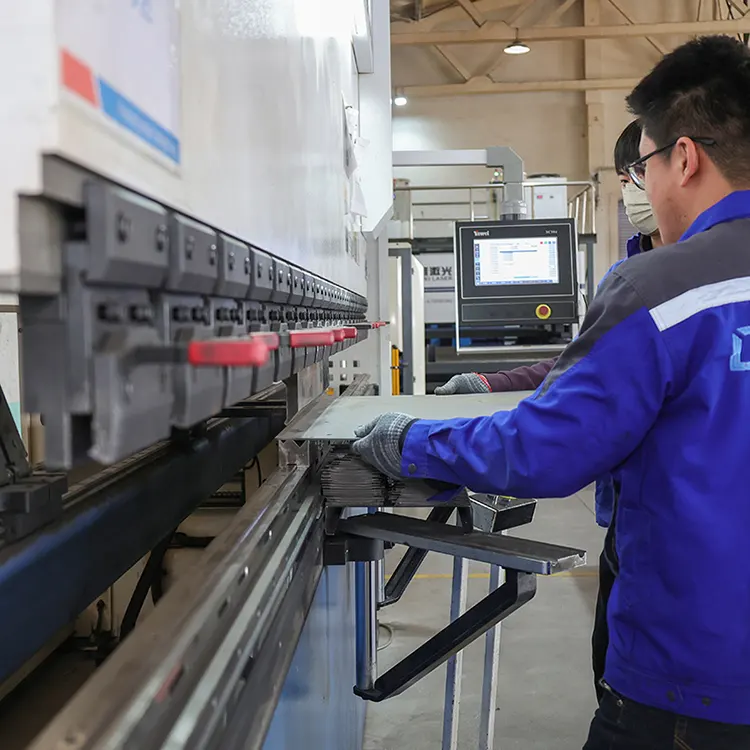
Затем мы делаем 50–100 прототипов для тестирования клиентов. Например, клиенту медицинского оборудования требовался штампованный алюминиевый лоток. Для фиксации прецизионных инструментов требовалось анодирование и строгая плоскостность. Наша команда отрегулировала усилие держателя заготовки матрицы, чтобы уменьшить напряжение растяжения, а затем настроила температуру анодирования, чтобы сделать пленку равномерной. Прототипы прошли 100-цикловое испытание на химическую дезинфекцию — покрытие не отслоилось. Сейчас они заказывают 5000 лотков в месяц.
Как специализированный производитель этих деталей, мы соблюдаем строгий контроль качества во время производства. У нас есть сертификаты ISO 9001 и IATF 16949. Каждая партия проверяется нашей командой контроля качества: мы используем лазерный инструмент для измерения размеров штамповки, рентгеновские аппараты для проверки толщины цинкового покрытия и проводим тесты на адгезию анодированных пленок. Мы также предоставляем полную документацию для отслеживания — от сертификатов материалов до журналов процессов — чтобы клиенты могли проверить, соответствуют ли детали их отраслевым стандартам.
При отправке мы используем упаковку, устойчивую к царапинам, для защиты покрытых поверхностей. Мы также предлагаем гибкие сроки поставки: стандартные детали занимают 7-10 дней, нестандартные детали - 20-30 дней. Независимо от того, нужны ли клиентам небольшие партии прототипов или крупные производственные партии, наши интегрированные услуги обеспечивают стабильное качество, гибкость и выгодную цену.
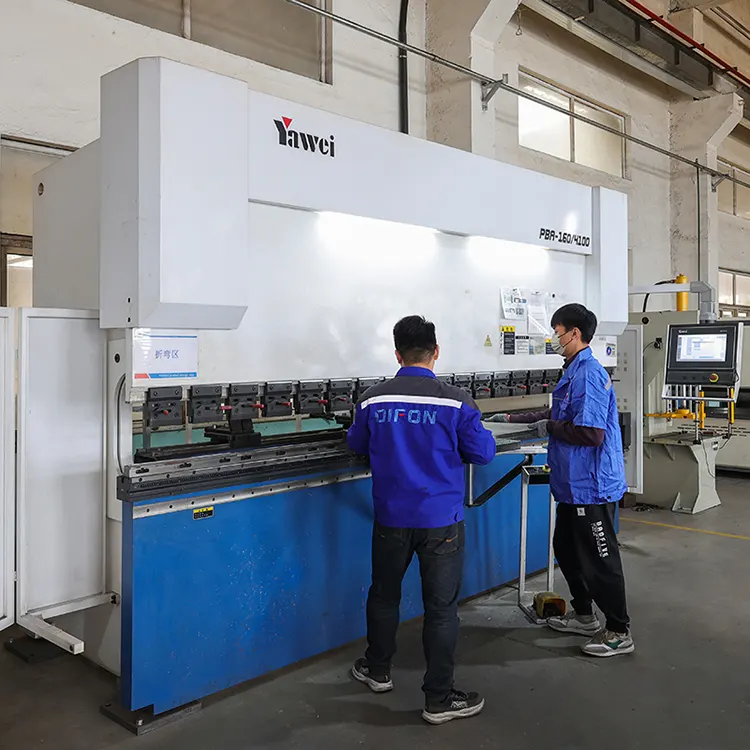
Горячие Теги: Штамповка, растяжка и обработка поверхности
Связанная категория
Литье алюминия под давлением
Процесс кастинга
Изготовление листового металла
Штамповочная обработка
Процесс сварки
Прецизионная обработка
Отправить запрос
Пожалуйста, не стесняйтесь дать свой запрос в форме ниже. Мы ответим вам в течение 24 часов.
сопутствующие товары